Érdeklődjön most
A kompresszorba beszívott levegő minden köbmétere vízgőzt szállít. Amikor ezt a levegőt összenyomják, ugyanannyi nedvesség kisebb térfogatba tömörül, ami addig emeli a relatív páratartalmat, amíg a kondenzáció elkerülhetetlenné válik. Kezelés nélkül ez a kondenzátum korrodálja a csővezetékeket, kimossa a kenőanyagokat a pneumatikus szerszámokból, és vízcseppeket juttat be olyan folyamatokba, amelyek nem tolerálják azokat, mint például a spray-festés vagy a gyógyszercsomagolás. A megfelelő szárító kiválasztása nem a csőátmérőhöz illeszkedő legolcsóbb egység kiválasztása; ez egy mérnöki döntés, amely a szükséges nyomás harmatpontra, a környezeti feltételekre és a nedvesség okozta meghibásodás költségeire épül.
Ez az útmutató összehasonlítja az ipari rendszerekben leggyakrabban meghatározott három szárítási technológiát, végigvezeti a méretezési logikát, és strukturált folyamatot ad a megfelelő berendezésosztály szűkítéséhez, mielőtt árajánlatot kérnénk.
Az ipari sűrített levegős rendszereket általában három módszer egyikével szárítják. Mindegyik más fizikai mechanizmust használ a vízgőz eltávolítására, amely közvetlenül meghatározza a legalacsonyabb elérhető nyomási harmatpontot (PDP) és a működés közbeni energiaköltségeket.
Az alábbi táblázat összefoglalja azokat az alapvető specifikációs különbségeket, amelyek jellemzően eldöntik, hogy a mérnök melyik kategória értékelését kezdi el először.
| Paraméter | Hűtve | Adszorpció (kettős torony) | Kombinált alacsony harmatpont |
|---|---|---|---|
| Tipikus nyomás harmatpont | 3-10 °C | -40 C és -70 C között | -40 C és -70 C között |
| Relatív energiafelhasználás | Alacsony | Magas | Mérsékelt |
| Regenerációs módszer | Nem kötelező | Hőmentes öblítés vagy fűtött | Kompressziós hő vagy fűtött |
| Tipikus lábnyom | Kompakt | Nagyobb | Mérsékelt |
| Közös alkalmazások | Általános üzemi levegő, szerszámok | Műszer levegő, gyógyszerészet, elektronika | Kritikus folyamatlevegő, kültéri vezetékek |
A nyomás harmatpontja a legmeghatározóbb kiválasztási változó. Leírja azt a hőmérsékletet, amelyen a sűrített levegő nedvessége a vezeték nyomásán kondenzálni kezd. Ha a csővezeték által valaha látott legalacsonyabb környezeti hőmérséklet magasabb, mint a szárító harmatpontja, a rendszer száraz marad. Ha a csővezetékek a szabadban, fűtetlen tereken keresztül futnak, vagy maga a folyamat nedvességérzékeny, a harmatpont-célnak jóval a leghidegebb várható állapot alatt kell lennie, nem csak szobahőmérséklet alatt.
Gyakorlati referenciaként a legtöbb műszer-levegő- és vezérlőrendszer-alkalmazás -40 C-os nyomási harmatpontot határoz meg, az általános üzemi szerszám- és lefúvatási alkalmazások 3-10 °C-ot tolerálnak, a tisztatéri, gyógyszerészeti vagy kültéri, nagy magasságú pneumatikus vezetékek pedig gyakran -70 °C-ot vagy alacsonyabbat igényelnek. A festési és bevonatsorok középen helyezkednek el, általában legalább 3 C harmatpontot igényelnek szoros szűréssel a felületi hibák elkerülése érdekében.
| Alkalmazás | Ajánlott harmatpont | Tipikus szárító osztály |
|---|---|---|
| Általános műhelyszerszámok | 3-10 °C | Hűtve |
| Spray festés / bevonat vonalak | 3C vagy alacsonyabb | Hűtve with coalescing filter |
| Műszer és vezérlő levegő | -40C | Adszorpciós, kettős torony |
| Gyógyszeripar/elektronika | -40 C és -70 C között | Adszorpció vagy kombinált |
| Kültéri vonalak hideg éghajlaton | A legalacsonyabb környezeti hőmérséklet alatt | Adszorpció vagy kombinált |

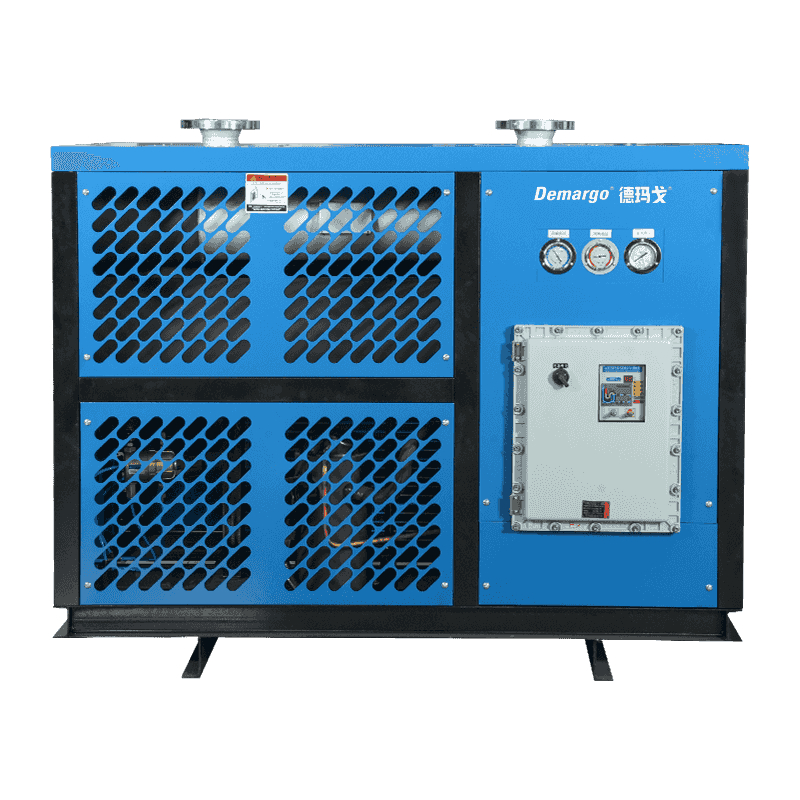
A hűtött szárító a sűrített levegőt egy hűtőkörrel hűtött hőcserélőn vezeti át, általában 2-4 C körüli hőmérsékletre csökkentve a levegőáramot. Ezen a hőmérsékleten a vízgőz nagy része folyadékká kondenzálódik, és egy automatikus leeresztőn keresztül válik ki belőle. A levegőt ezután kissé felmelegítik, mielőtt elhagyják az egységet, hogy megakadályozzák a cső izzadását az áramlás irányában, és hogy a relatív páratartalom értéket a biztonságos működési tartományba emeljék.
Ez a kialakítás nem tartalmaz fogyó nedvszívó anyagot, nem igényel öblítőlevegőt, és jellemzően a legalacsonyabb fajlagos teljesítményt használja a kezelt levegő köbméterére vetítve az itt tárgyalt három technológia közül. Korlátja a kemény padló: a víz fagyáspontjánál hidegebb harmatpontot gazdaságosan nem érhet el bonyolultabbá tétel nélkül, ezért nem alkalmas műszerlevegőre, hideg kültéri csővezetékekre vagy nedvességkritikus folyamatokra.

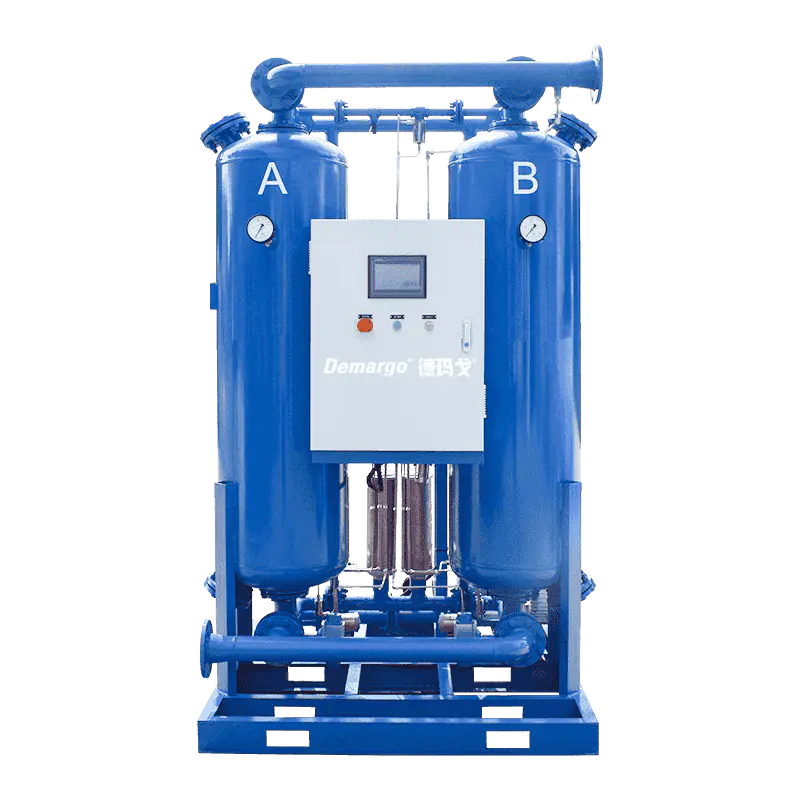
Ahol a hűtés kondenzáción alapul, az adszorpciós szárító szilárd szárítóanyagra, általában aktivált alumínium-oxidra vagy molekulaszitára támaszkodik, amely fizikailag megköti a vízmolekulákat a felületén, amikor a levegő áthalad az ágyon. Mivel az ágynak véges kapacitása van, felváltva két tornyot használnak: míg az egyik torony szárítja a beáramló légáramot, addig a másikat vagy a már megszáradt levegő egy része atmoszférikus nyomásra növeli (hőmentes regeneráció), vagy felmelegített tisztítólevegő (fűtött regeneráció), ami visszavezeti az összegyűjtött nedvességet a szárítószerből.
Ez a ciklus lehetővé teszi, hogy a rendszer folyamatosan működjön, miközben -40 C-os vagy alacsonyabb nyomású harmatpontot ér el, ami jóval meghaladja azt, amit a kondenzáció önmagában elérhet. A kompromisszum az energia: a hőmentes kialakítások a kompresszor kimenő levegőjének jelentős százalékát öblítésként fogyasztják, míg a fűtött kiviteleknél kiegészítő elektromos vagy kompressziós hőenergia szükséges a regenerációhoz.
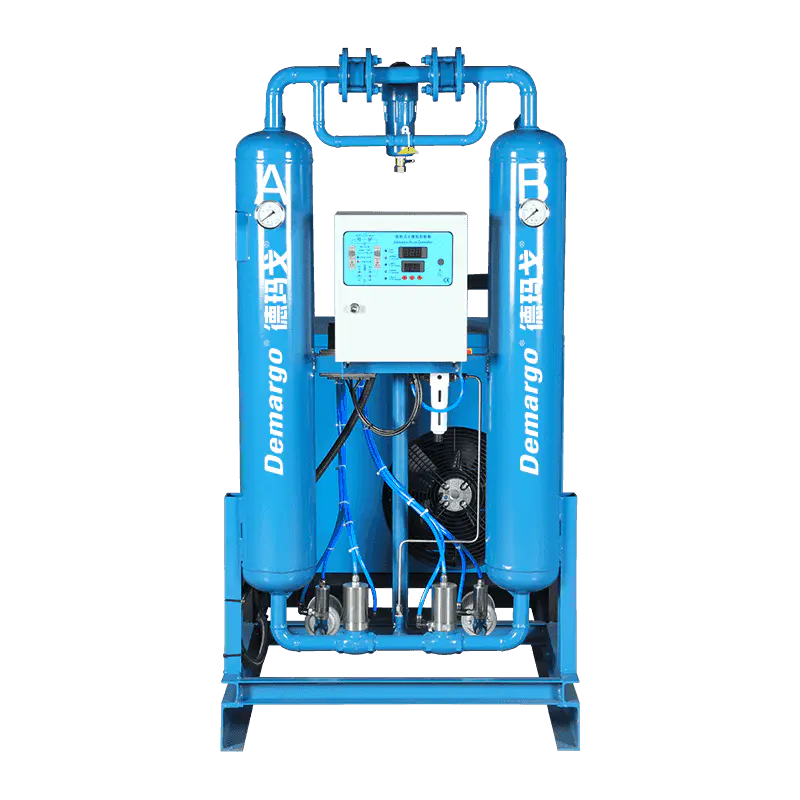
A kombinált alacsony harmatpontú sűrített levegős szárító egy hűtési előhűtő szakaszt állít elő az adszorpciós ágy előtt. Mivel a hűtési szakasz eltávolítja a vízgőz nagy részét, mielőtt a levegő elérné a szárítóanyagot, az adszorpciós ágy sokkal kisebb nedvességterhelést kezel, ami csökkenti a szükséges szárítóanyag-térfogatot és csökkenti a regenerációs energiát, összehasonlítva az azonos áramlási sebességre méretezett önálló adszorpciós szárítóval.
Ezt a réteges megközelítést jellemzően ott írják elő, ahol nagyon alacsony harmatpontra és folyamatosan nagy levegőmennyiségre van szükség egyidejűleg, például nagyméretű műszerlevegő-gyűjtőkhöz vagy folyamatsorokhoz, amelyek nem tolerálják az állásidőt a torony karbantartása során. Magasabb előzetes tőkeköltséggel jár, mint bármelyik egyfokozatú technológia, de a csökkentett öblítőlevegő-veszteség ellensúlyozhatja ennek a költségnek egy részét a berendezés élettartama során.
A megfelelő szárítókategória kiválasztása csak az első lépés; az adott modellt ezután három működési változóhoz kell méretezni. Az adatlapon szereplő névleges kapacitás szinte mindig referencia bemeneti állapotot feltételez, általában 35 C bemeneti levegő hőmérsékletet és 7 bar üzemi nyomást. A valódi telepítések ritkán felelnek meg pontosan ennek a hivatkozásnak, ezért a kapacitást korrigálni kell.
Amint az ábra szemlélteti, a hűtött szárító energiaigénye csak szerényen növekszik a bemeneti hőmérséklettel, míg a hő nélküli adszorpciós szárító öblítőlevegő-fogyasztása gyorsabban növekszik, mivel a nagyobb bemeneti nedvességterhelés gyakoribb vagy hosszabb regenerációs ciklusokat kényszerít ki. Ez az egyik oka annak, hogy a kombinált rendszereket előnyben részesítik forró éghajlaton, ahol különben az önálló adszorpciós egység üzemeltetési költsége megnőne.
A vételár önmagában ritkán tükrözi a tulajdonlás valódi költségeit. Villamosenergia-fogyasztás, a szárítószer cseréjének időközei és az öblítőlevegő-veszteség keveréke a folyamatos működés során. Általános tervezési mutatóként az alábbi diagram a relatív tőkeköltséget fejezi ki a három szárítóosztályban, egyenértékű áramlási kapacitás mellett, a hűtött szárítót használva kiindulási referenciapontként.
Az adszorpciós és kombinált rendszerek eleve többe kerülnek, nagyrészt a szárítóanyag mennyisége, a szelepautomatika és a vezérlőrendszerek miatt. A létesítményeknek ezt egy nedvességgel összefüggő termelési leállás vagy selejttétel költségéhez kell viszonyítaniuk, amely sok feldolgozóiparban többszöröse meghaladja a szárítóosztályok közötti árkülönbséget.
Az alábbi radardiagram összefoglalja, hogy az egyes szárítóosztályok hogyan értékelnek öt döntési tényezőt egy relatív 1-től 5-ig terjedő skálán, ahol egy adott tengely felé nagyobb terület erősebb eredményt jelez ezen a tényezőn.
A hűtött egységek vezető szerepet töltenek be az energiahatékonyságban és a költségekben, az adszorpciós egységek az elérhető harmatpontban, a kombinált rendszerek pedig kiegyensúlyozzák a harmatpont mélységét a lábnyommal az előzetes költségek rovására, ami összhangban van e három technológia elhelyezésével a legtöbb ipari specifikációs lapon.
Ahelyett, hogy egy termékkatalógusból indulnánk ki, a megbízhatóbb megközelítés az, ha rögzített sorrendben dolgozzuk fel a követelményt, mielőtt konkrét modelleket hasonlítunk össze.
Ha ezt a sorrendet az árajánlatkérés előtt végigdolgozzuk, elkerüljük azt a gyakori csapdát, hogy először az ár alapján válasszunk ki egy szárítóosztályt, majd utólag fedezzük fel, hogy a valós környezeti és áramlási feltételek alkalmazása után nem tudja elérni a szükséges harmatpontot.
A legtöbb általános műhely- és szerszámalkalmazás megbízhatóan működik 3-10 °C-on, amit egy hűtött szárító lefed. A műszerlevegő, a vezérlőrendszerek és a nedvességre érzékeny folyamatok jellemzően -40 °C vagy alacsonyabb hőmérsékletet igényelnek, ami adszorpciós vagy kombinált rendszert igényel.
A hűtött szárítót nem lehet úgy módosítani, hogy önmagában elérje a nulla alatti harmatpontot, de gyakran egy adszorpciós egységet lehet hozzáadni egy meglévő hűtött szárítóhoz, hogy kombinált elrendezést hozzanak létre, feltéve, hogy az adszorpciós ágy az előszárított levegőterheléshez van méretezve.
Jelentősen. Az adatlapon szereplő névleges kapacitás jellemzően 35 C-os referencia bemeneti hőmérsékleten alapul; magasabb bemeneti hőmérsékleten történő működés csökkenti a hűtött szárítógép hatékony szárítási kapacitását, és növeli az adszorpciós szárító regenerációs igényét.
Folyamatos működéshez általában előnyben részesítik a kettős tornyos kialakításokat, mivel az egyik ágy regenerálódhat, míg a másik megszárad, elkerülve azt a megszakítást, amelyre egyetlen torony kialakításának szüksége lenne a regenerációs ciklusa során.
A hűtött szárítóknak főként a kondenzvíz-elvezetés ellenőrzésére és a hőcserélő rendszeres tisztítására van szükségük. Az adszorpciós szárítók szárítószer-ellenőrzést és időszakos cserét igényelnek, valamint a kapcsolómechanizmus szelep- és tömítésekarbantartását. A kombinált rendszerek hűtésoldali és nedvszívó oldali karbantartást is igényelnek.
HOZZÁADÁS: 9. szám, 30. sáv, Caoli Road, Fengjing város, Jinshan kerület, Sanghaj, Kína
Tel.: +86-400-611-3166
Email:
Szerzői jog © Demargo (Shanghai) Energiatakarékos Technology Co., Ltd. Jogok fenntartva. Egyedi gáztisztítók gyára